压铸件尺寸公差怎么定:DCTG 等级、膜厚余量与图纸标注
客户图纸上常有一行小字:General tolerance ISO 8062-3 DCTG7。
这一行决定了件难不难做、要不要加 CNC、报价差多少。但实际收到的询价里,这行字要么没写,要么写的是 DCTG7、图纸上几处关键配合实际要的是 DCTG4。
把压铸件尺寸公差这件事讲清楚:标准怎么换的、等级怎么定、锌和铝的差别在哪、比等级更容易出问题的地方是什么。
一、标准换版了,但公差表没有给两种材质分家
GB/T 42124.3-2025 已于 2025 年 12 月 1 日实施,代替 GB/T 6414-2017。新版是修改采用 ISO 8062-3:2023,属于 MOD,不是等同采用(IDT)。引用标准写“等同 ISO”是错的,正式文件上这样写会被退。
形式上的最大变化是标注方法。旧图写 CT7、CT8,新标准跟 ISO 一致,写 DCTG7、DCTG8。所以现在收到的图纸两套都能见到:外贸客户基本直接用 ISO 8062-3,国内客户新旧混着来。做报价的人得两套都认。
有一件事要说清楚:这张公差表不区分合金。同一尺寸段、同一等级,锌合金、铝合金、镁合金查出来是同一个数。
所以“锌件公差就是比铝件严”这个说法,严格讲不是标准规定,是工艺现实。这两种材料在充填、收缩、模具热负荷上的差异,我们在锌合金压铸和铝合金压铸两个页面里写过,这里只说跟公差有关的那部分。
二、能稳定做到哪一档,看的是工艺不是表
表上有的等级,不等于工厂能稳定做出来。我们的实际区间是这样:
锌合金,常规稳定在 DCTG5~DCTG7。尺寸小、结构简单的精密件,DCTG4 可以谈,但要接受良率和成本的变化——公差紧一档,模具保养频率、调机时间、全检比例都跟着上去。
铝合金,常规 DCTG6~DCTG8。浇注温度高、收缩量大、模具热变形明显,这是材料本身的限制。DCTG5 以内的铝件不是做不了,是要求模具温控、专用合金、稳定机台,适合小批量,不适合按量产价谈。
常用尺寸段速查(DCTG4~DCTG10)
下表摘自 GB/T 42124.3-2025 表 7(线性尺寸公差 DCT),只取压铸件最常用的 9 个尺寸段和 7 个等级,数值与 ISO 8062-3:2023 表 7 一致。单位 mm。
| 公称尺寸 | DCTG4 | DCTG5 | DCTG6 | DCTG7 | DCTG8 | DCTG9 | DCTG10 |
|---|---|---|---|---|---|---|---|
| ≤10 | 0.26 | 0.36 | 0.52 | 0.74 | 1.00 | 1.50 | 2.00 |
| >10~16 | 0.28 | 0.38 | 0.54 | 0.78 | 1.10 | 1.60 | 2.20 |
| >16~25 | 0.30 | 0.42 | 0.58 | 0.82 | 1.20 | 1.70 | 2.40 |
| >25~40 | 0.32 | 0.46 | 0.64 | 0.90 | 1.30 | 1.80 | 2.60 |
| >40~63 | 0.36 | 0.50 | 0.70 | 1.00 | 1.40 | 2.00 | 2.80 |
| >63~100 | 0.40 | 0.56 | 0.78 | 1.10 | 1.60 | 2.20 | 3.20 |
| >100~160 | 0.44 | 0.62 | 0.88 | 1.20 | 1.80 | 2.50 | 3.60 |
| >160~250 | 0.50 | 0.70 | 1.00 | 1.40 | 2.00 | 2.80 | 4.00 |
| >250~400 | 0.56 | 0.78 | 1.10 | 1.60 | 2.20 | 3.20 | 4.40 |
两个最容易出错的地方。第一,表里是公差带总值,不是 ±。图纸要标对称公差得除以 2:50 mm 的尺寸按 DCTG7 查出来是 1.0 mm 的公差带,标到图上就是 ±0.5 mm。见过不少图纸直接把 1.0 当成 ±1.0,等于自己把要求放宽了一倍。第二,壁厚单独算,见下面第三节。
还有一个更实际的做法:不要整张图一个等级。大部分产品的真实情况是,装配位、配合孔要严,外观面和外轮廓没那么严。整图标一个 DCTG4,等于把所有面都按最贵的方式做。按位置分档标注,成本能降下来,也不会牺牲功能。
具体选哪档,还是得看结构、壁厚和模具方案。这块的讨论我们一般放在开模前的 DFM 分析里一起过。
三、比等级更容易出问题的四个位置
分型线。分型面两侧的错型是另一套公差,不包含在基础尺寸公差里。很多图纸在分型线经过的位置标了严公差,实际做不到,因为动定模本来就有对位误差。这类位置要么在设计上把分型线挪开,要么按错型后的实际能力标。
滑块和抽芯位。多一个滑块,模具结构复杂一层,累积误差也多一层。滑块配合面的公差,通常要比主型腔放宽一档还多。
壁厚。壁厚是压铸最难控制的一项,充填和凝固都不均匀。标准里写得很直接:除非另有规定,壁厚公差要比同图其他尺寸的一般公差粗一级——图上标 DCTG7,壁厚实际按 DCTG8 控。所以在图纸上单独标一行壁厚公差,比只标一个统一等级更贴近实际。
要 CNC 的面。所有后续要加工的面,毛坯必须留量。留多少取决于加工方式和装夹,标公差的时候不能按最终尺寸标,得标毛坯尺寸加余量。
四、表面处理膜厚:最容易被图纸忽略的一笔
这一项在图纸上几乎不出现,但它是尺寸超差的常见原因。因为工艺原理不同,影响方式完全相反。
堆叠式涂层——尺寸只往外长。电镀、烤漆、电泳、喷粉都是覆盖在毛坯表面的外来层,膜厚多少,尺寸就增加多少。行业常见单边膜厚:锌合金铜镍铬电镀 20~35 μm,阴极电泳 15~30 μm,双层烤漆 40~70 μm,常规喷粉 60~100 μm。
喷粉是对公差破坏最大的一种,单边 60~100 μm,双边就是 0.12~0.2 mm,装配位不遮蔽基本装不进去。精密配合件要么换超薄粉,要么在喷涂时把配合面遮起来。
阳极氧化——向里向外各一半。这个是铝基材自己氧化长出来的氧化铝层,不是外来涂层。普通装饰阳极膜厚 5~15 μm,大致一半向内消耗基材、一半向外生长,成品尺寸变化很小,普通装配可以不管。硬质阳极氧化膜厚 20~50 μm,向外的生长比例更大,外径会变大、内孔会变小,精密配合位必须提前预留或者遮蔽。
这也是我们做可阳极氧化压铸铝时,开模前一定要问清表面处理方案的原因——同样是铝件,做喷粉和做硬质阳极,模具尺寸是两个数。
五、我们开模时的预留逻辑
模具尺寸不是照着产品图画出来的,中间要放三类东西:合金收缩、后加工余量、表面处理膜厚。
收缩率。锌合金大致 0.4%~0.6%,铝合金大致 0.5%~0.7%。这只是范围,不同牌号、不同壁厚、不同结构差异很大,最终按试模实测修正,不能一刀切套一个数。
放的方向。外形和外观尺寸按下限做,给后处理和抛光留出增厚空间;内孔、卡槽、装配位按上限做。这样后面需要微调时,修模是往“去掉材料”的方向走,简单、可控,不用补焊。
顺序。客户给到 3D 和 2D 之后,我们先做 DFM,通常 3 个工作日内出结论:哪些尺寸按现有工艺做不到、哪些建议放宽、哪些位置要改结构。这个结论出来再谈模具和单价,比先报一个数再改要省事得多。
六、给画图和审图的人四条建议
- 图纸上写全三个信息:标准号、等级、是否默认对称公差。只写 “DCTG7” 不够,公差带是对称还是单向,直接影响模具尺寸。
- 分型线、滑块位、壁厚单独标。这几处不能套用统一等级,套了就是给自己埋问题。
- 要后处理的面,先定工艺再定公差。喷粉和阳极氧化对尺寸的影响方向都不一样,等模具开好再改表面处理,只能改模。
- 别为了保险把公差标死。整图 DCTG4 不能提高良率,只会提高单价。真正需要严的位置标严,其余按常规,供应商的报价也更实在。
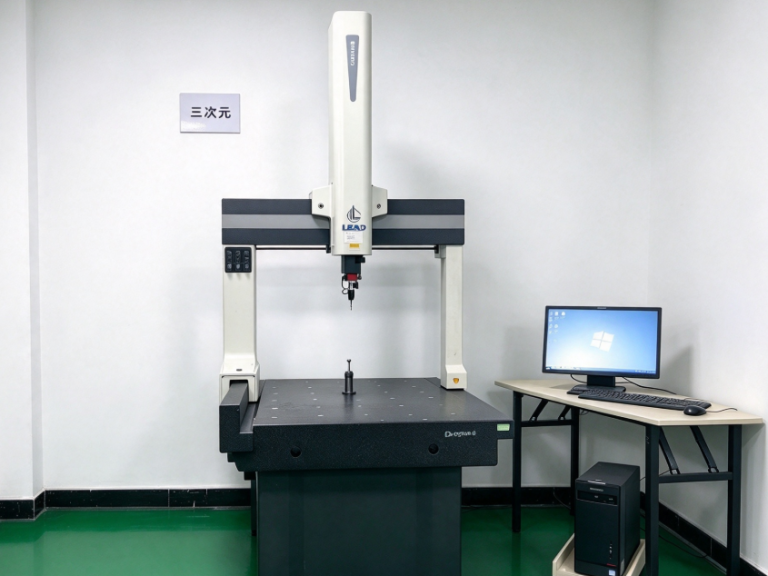
压铸件的公差能力,一半在设备,一半在模具方案和前期的沟通。铝件我们在东洋机上做,锌件在力劲和实密机上做,共 7 台压铸机,配三坐标做尺寸验证;锌合金 3000 模起订,试模后 5~7 天出样,量产约 15 天。
有图纸想先看看做不做得出来、公差要不要调,可以直接发图纸过来,我们按 DFM 的结论回,不先给一个拍脑袋的价。